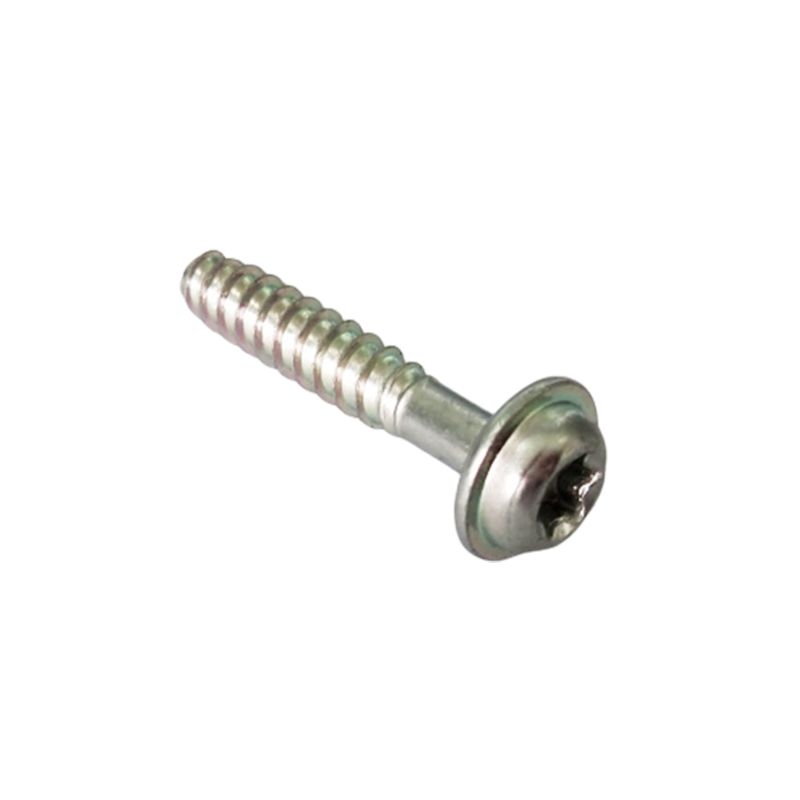

ฉากยึดกลับมาจากแนวโดยที่ไม่มีตัวยึดหนึ่งตัว และเบาะแสเดียวคือรูเจาะ 4.6 มม. ในแผ่นเหล็ก การเลือก ม5 เพราะมัน "ดูเหมาะสม" ก็คือสาเหตุที่ทำให้ชุดประกอบมีเกลียวหลุด ฝาปิดมีเสียงรัว และการคืนการรับประกัน
ต่อไปนี้เป็นข้อสรุปประการแรก: เส้นผ่านศูนย์กลางของรูจะทำให้สนามแคบลงเหลือเพียงหนึ่งหรือสองตัวเท่านั้น แต่ไม่สามารถยืนยันขนาดสกรูได้ด้วยตัวเอง คุณต้องการข้อเท็จจริงอีกสองข้อว่ารูนั้นมีเกลียวหรือไม่ และถ้าเป็นเช่นนั้น ระยะพิทช์จะเป็นเท่าใด รูธรรมดาจะทำงานในทางกลับกัน โดยจะมีขนาดเท่ากับสกรูตามอัตราส่วนแทนที่จะให้เท่ากัน
การตรวจสอบทั้งหมดใช้เวลาประมาณสิบนาทีด้วยคาลิปเปอร์และเกจวัดเกลียว และจะลบการคาดเดาส่วนใหญ่ออกก่อนที่จะมีใครเอื้อมมือไปที่กล่องก๊อก
ตัดสินใจก่อน: รูเกลียวหรือรูธรรมดา
รูเกลียวเป็นขั้วลบของสกรู เส้นผ่านศูนย์กลางที่คุณวัดข้ามยอดเกลียวจะอยู่ใกล้กับเส้นผ่านศูนย์กลางหลักของสกรู ดังนั้นรูเกลียว ม6 มักจะอ่านค่าได้ระหว่าง 5.9 ถึง 6.0 มม. รูธรรมดาไม่ได้ส่งผลเสียต่อสิ่งใดๆ อาจเป็นรูเจาะที่เจาะใหญ่กว่าสกรู หรือรูนำที่เจาะให้เล็กกว่าเพื่อให้สกรูขึ้นรูปเกลียวสามารถตัดทางเดินของมันเองได้
นั่นคือเหตุผลว่าทำไมรูขนาด 4.6 มม. เดียวกันจึงสามารถชี้ไปที่ M5 ได้ สกรูเครื่อง ในรูระยะห่างที่พอดีหรือกับสกรูเกลียวปล่อยขนาด 5 มม. ในนักบินที่มีขนาดเล็กกว่าเล็กน้อย มีเพียงการมีหรือไม่มีเธรดเท่านั้นที่จะแยกทั้งสองกรณีออก
- ใช้การเลือกรอบเจาะ เกลียวที่คุณรู้สึกได้หมายถึงเกลียวเครื่องจักร ผนังที่เรียบและขัดเงาเล็กน้อยมักจะหมายถึงการขันสกรูเกลียวเข้าและถอดออกในภายหลัง
- ตรวจสอบด้านทางออก สกรูยึดตัวเองและเจาะตัวเองมักจะทิ้งส่วนนูนเล็กๆ หรือมีรอยแยกเป็นรูปดาวรอบๆ รูทางออกที่เป็นแผ่นบาง
- มองหาการลบมุมแบบตะกั่ว การเจาะแบบลบมุมหรือเทเปอร์จมเป็นเรื่องปกติของรูต๊าปเกลียว รูที่เจาะมักจะไม่มีเลย
วัด Bore ก่อนที่คุณจะจับคู่
ข้อผิดพลาดในขั้นตอนนี้สืบทอดมาจากทุกขั้นตอนหลังจากนั้น ดังนั้นให้วัดสองครั้งแล้วจดตัวเลขไว้
- เจาะรูให้เรียบร้อยก่อน ปากม้วนสามารถเพิ่มค่าที่อ่านได้ 0.2 มม. และดันคุณขึ้น 1 ไซส์
- ใช้ขากรรไกรด้านในของคาลิเปอร์และอ่านค่าสองค่าแยกกัน 90 องศา จากนั้นหาค่าเฉลี่ย การเจาะรูนอกรูเป็นเรื่องปกติในแผ่นเจาะ
- อยู่ห่างจากเคาเตอร์และการลบมุม วัดเฉพาะส่วนทรงกระบอกเท่านั้น
- คาลิเปอร์ที่ต่ำกว่า 3 มม. ไม่น่าเชื่อถือ ใช้พินเกจหรือเกจรูเล็กที่อ่านด้วยไมโครมิเตอร์
- บันทึกการอ่านค่าเป็น 0.05 มม. และจดบันทึกความหนาของวัสดุ ความยาวของแหวนหมั้นมีความสำคัญพอๆ กับเส้นผ่านศูนย์กลาง
เมื่อคุณมีตัวเลขแล้ว ให้เปรียบเทียบกับโต๊ะมาตรฐานแทนการใช้สกรูที่วางอยู่บนม้านั่ง
| ขนาดที่กำหนด | สนาม | เจาะกรีด | ปิดการกวาดล้าง | เคลียร์ฟรี |
|---|---|---|---|---|
| ม3 | 0.5 | 2.5 | 3.2 | 3.4 |
| ม4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| ม8 | 1.25 | 6.8 | 8.4 | 9.0 |
หากรูมีเกลียวและรูอยู่ระหว่างสองขนาดที่กำหนด พิทช์เกจจะปรับให้พอดี ระยะพิทช์คือระยะห่างระหว่างยอดที่อยู่ติดกัน และแยกแยะได้ดีกว่าเส้นผ่านศูนย์กลางเพียงอย่างเดียว โดยเฉพาะอย่างยิ่งเมื่อชุดเมตริกและนิ้วทับซ้อนกัน
| เจาะที่วัดได้ (มม.) | ผู้สมัครเมตริก | ผู้สมัครนิ้ว | สนาม difference |
|---|---|---|---|
| 4.8 ถึง 5.0 | M5 × 0.8 | No.10-24 UNC | 0.80 กับ 1.06 มม |
| 6.0 ถึง 6.35 น | M6 × 1.0 | 1/4"-20 UNC | 1.00 กับ 1.27 มม |
| 7.9 ถึง 8.0 | ม8 × 1.25 | 5/16"-18 UNC | 1.25 กับ 1.41 มม |
ชิ้นส่วนสแตนเลสสมควรได้รับการตรวจสอบอีกครั้งในขั้นตอนนี้ เนื่องจากการกัดและการเลือกระยะพิทช์มีผล: การเลือกขนาดและระยะพิทช์เกลียวสำหรับสกรูสแตนเลส เป็นไปตามตรรกะเดียวกันโดยมีข้อจำกัดที่เข้มงวดมากขึ้น
กฎอัตราส่วนสำหรับสกรูเกลียวปล่อยและสกรูขึ้นรูปเกลียว
เมื่อรูเรียบและสกรูตัดเกลียวเอง รูจะมีขนาดเท่ากับเส้นผ่านศูนย์กลางหลักของสกรู วัดสกรูด้วยคาลิเปอร์ก่อน จากนั้นจึงใช้อัตราส่วนกับวัสดุ
เส้นผ่านศูนย์กลางรูไพล็อตคิดเป็นส่วนแบ่งของเส้นผ่านศูนย์กลางหลักของสกรูแยกตามวัสดุ
หน้าต่างเหล่านี้เป็นจุดเริ่มต้น ไม่ใช่ข้อกำหนด:
- เทอร์โมพลาสติก: 0.75 ถึง 0.85 ของเส้นผ่านศูนย์กลางหลัก เกรดที่เติมแก้วจะอยู่ที่ส่วนล่างสุดเนื่องจากจะแตกได้ง่ายกว่าภายใต้แรงตึงของห่วง
- เหล็กแผ่น and aluminium: 0.85 ถึง 0.90 แผ่นที่บางกว่า 1 มม. ต้องมีรูที่ใหญ่กว่าตามสัดส่วนเพื่อหลีกเลี่ยงการฉีกขาด
- อลูมิเนียมหล่อและสังกะสี: 0.80 ถึง 0.85 โดยคำนึงถึงความหนาของผนังบอสและระยะห่างจากบอสถึงขอบ
- ไม้: 0.70 ถึง 0.80 ในไม้เนื้อแข็ง, 0.60 ถึง 0.70 ในไม้เนื้ออ่อน ชนิดและปริมาณความชื้นทำให้ตัวเลขเหล่านี้เปลี่ยนแปลงอย่างเห็นได้ชัด
โหมดความล้มเหลวสองโหมดจะยึดหน้าต่างไว้ รูที่เล็กเกินไปจะเพิ่มแรงบิดในการขับเคลื่อน แบ่งบอสพลาสติก และตัดสกรูขนาดเล็กที่ส่วนหัว รูที่มีแถบใหญ่เกินไปบนชุดประกอบชิ้นที่สองและสามารถตัดกำลังดึงออกได้หนึ่งในสามหรือมากกว่า ขันสกรูทดสอบสามตัวเข้าไปในเศษวัสดุและความหนาเดียวกันก่อนที่จะปล่อยการตั้งค่าไปที่สายการผลิต
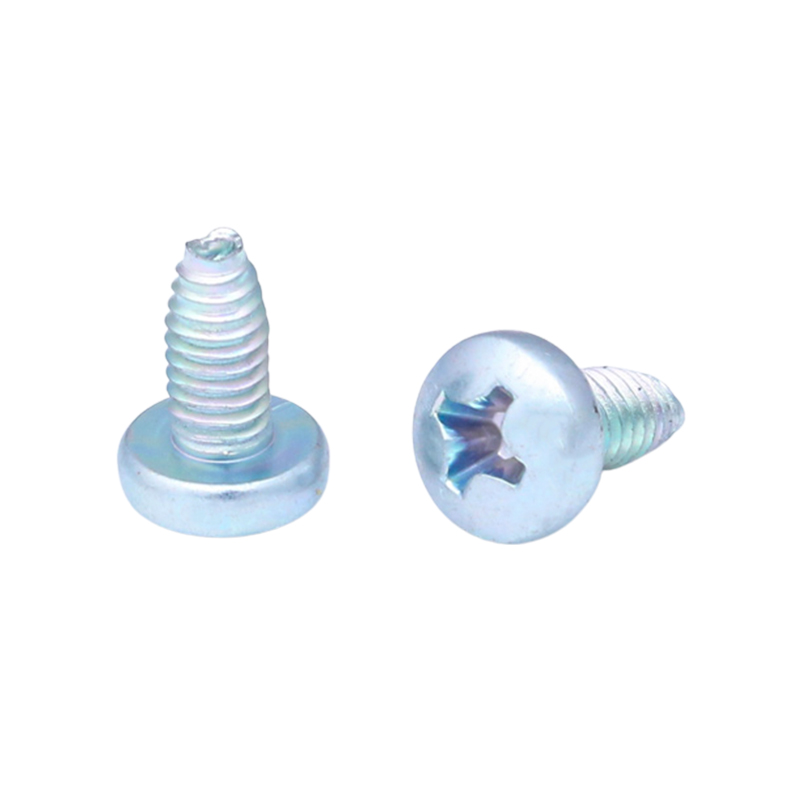 สกรูล็อคตัวเองแตะหัวแฉก สำหรับการประกอบแผ่นโลหะ สกรูหัวกระทะแบบฝังขวางนี้จะรวมเกลียวเกลียวในตัวเองเข้ากับประสิทธิภาพการล็อค และกระจายโหลดแคลมป์ไปทั่วพื้นที่ที่กว้างขึ้น ดูผลิตภัณฑ์ →
สำหรับโลหะแผ่น สกรูขึ้นรูปเกลียวหัวกระทะแบบฝังขวางคือตัวเลือกปกติ: จุดเริ่มต้นเป็นสี่เหลี่ยมจัตุรัสในนักบินที่เจาะ และหัวกระทะจะกระจายโหลดแคลมป์ไปทั่วพื้นที่กว้างกว่าหัวเทเปอร์
เมื่อรูมีขนาดใหญ่เกินไป หลุดออก หรือชำรุด
หากรูมีขนาดมากกว่าประมาณ 1.2 เท่าของเส้นผ่านศูนย์กลางของสกรูที่ระบุ ตัวยึดเดิมจะไม่ยึดไว้ ตัวเลือก จัดอันดับตามความพยายามและต้นทุน:
- เลื่อนขึ้นหนึ่งขนาดแล้วแตะอีกครั้ง รักษาวัสดุที่มีเส้นผ่านศูนย์กลางเกลียวเต็มอย่างน้อยหนึ่งเส้นรอบๆ รู และตรวจสอบระยะห่างของคมตัดก่อนทำการเจาะ
- ติดตั้งการแทรกเธรด คืนขนาดสกรูเดิมและเป็นการซ่อมแซมมาตรฐานสำหรับตัวเรือนอะลูมิเนียมและแมกนีเซียม
- ใช้น็อตยึดหรือหมุดย้ำ ดีที่สุดบนแผ่นตั้งแต่ 0.8 ถึง 2 มม. ซึ่งไม่มีผนังเพียงพอสำหรับเกลียวต๊าปที่เชื่อถือได้ หน้าแปลนจะกระจายโหลดแทนที่จะเน้นไปที่เธรดสองหรือสามเธรด
- เติมและเจาะใหม่ การเชื่อม การบัดกรี หรืออีพอกซีโครงสร้างตามด้วยรูสด ใช้เมื่อชิ้นส่วนมีราคาแพงหรือมองไม่เห็นการซ่อมแซม
 ม3 Pressure Riveting Nut for Thin Plates น็อตเกลียวแบบกดเข้าสำหรับการยึดแผ่นบาง ออกแบบมาเพื่อฝังลงในวัสดุพิมพ์และให้จุดประกบสกรูมาตรฐานแบบถาวรโดยไม่ต้องเพิ่มความหนามากนัก ดูผลิตภัณฑ์ →
บนแผ่นบาง น็อตแบบกดมักจะเป็นวิธียึดถาวรที่ถูกที่สุด และช่วยให้สกรูผสมพันธุ์เป็นรายการมาตรฐานแทนที่จะเป็นแบบพิเศษ
ใส่ขนาดลงบนกระดาษ
การทำวิศวกรรมย้อนกลับสกรูจากรูนั้นใช้ได้ดีสำหรับการซ่อมแซม ถือเป็นพื้นฐานที่ไม่ดีสำหรับการวาดแบบการผลิต เนื่องจากคนถัดไปที่วัดหลุมเดียวกันจะได้ตัวเลขที่แตกต่างกันเล็กน้อย เขียนคำบรรยายภาพตามลำดับที่ซัพพลายเออร์อ่าน:
- เส้นผ่านศูนย์กลางและระยะพิทช์ที่กำหนด เช่น M5 × 0.8
- ความยาวใต้ศีรษะและมาตรฐานที่วัด
- รูปแบบส่วนหัว ประเภทไดรฟ์ และการกำหนดค่าเครื่องซักผ้า
- คลาสวัสดุและทรัพย์สิน
- พื้นผิวและข้อกำหนดในการกัดกร่อน เช่น จำนวนชั่วโมงการพ่นเกลือที่เป็นกลางตามที่ระบุ
- มาตรฐานที่ใช้บังคับ (ISO, DIN, ANSI/ASME, GB) และเกณฑ์ความคลาดเคลื่อนใดๆ ที่แตกต่างจากมาตรฐานนั้น
 สกรูหัวแบนที่ไม่ได้มาตรฐานแบบกำหนดเอง ตัวยึดหัวแบนแบบกำหนดเองสำหรับรูที่ไม่ตรงกับขนาดแค็ตตาล็อก โดยให้พื้นที่สัมผัสที่กว้างขึ้นเพื่อกระจายแรงกดในส่วนประกอบที่แม่นยำหรือเสี่ยงต่อการสั่นสะเทือน ดูผลิตภัณฑ์ →
เมื่อรูที่วัดได้ไม่แมปกับขนาดแค็ตตาล็อกอย่างหมดจด สกรูที่ไม่ได้มาตรฐานมักจะมีราคาถูกกว่าการเจาะรูอีกครั้ง โดยเฉพาะกับชิ้นส่วนที่ผ่านขั้นตอนการกลึงแล้ว
การจัดหาสกรูในปริมาณมาก
การจับคู่สกรูเข้ากับรูเป็นงานออกแบบ การรักษาความเสถียรของชิ้นส่วนนับล้านชิ้นถือเป็นการผลิต ประเด็นสามประการเป็นตัวตัดสินว่าความพอดีจะคงอยู่ตามปริมาตรหรือไม่:
- ความสม่ำเสมอของมิติ ค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางและระยะพิทช์หลักบนสกรูจะต้องแน่นเพียงพอที่รูนำที่ปรับแต่งบนตัวอย่างยังคงใช้งานได้กับส่วนที่หมื่น
- วัสดุและความเสถียรของผิวเคลือบ การเปลี่ยนแปลงความหนาของสารเคลือบ โดยเฉพาะอย่างยิ่งเกล็ดสังกะสีหรือสังกะสีที่ชุบด้วยไฟฟ้า จะทำให้เส้นผ่านศูนย์กลางที่มีประสิทธิภาพเลื่อนไปสองสามในร้อยของมิลลิเมตร และสามารถเปลี่ยนขนาดที่พอดีให้พอดีเป็นขนาดที่พอดีได้
- มีเอกสารการตรวจสอบ ขอรายงานขนาด ข้อมูลแรงบิดและแรงดึง ผลสเปรย์เกลือ และการประกาศ RoHS พร้อมการจัดส่ง แทนที่จะขอเคลม
ผู้ผลิตที่ทำงานตามมาตรฐาน GB, DIN, ISO และ ANSI/ASME สามารถเขียนแบบเดียวได้ในหลายตลาด ซึ่งมีความสำคัญเมื่อมีการสร้างชุดประกอบเดียวกันในยุโรปและเอเชีย มันคุ้มค่าที่จะทบทวนฉบับเต็ม ช่วงสกรูกรีดตัวเอง เทียบกับการตั้งค่ารูนำร่องของคุณ และขอล็อตตัวอย่างที่ดึงมาจากการดำเนินการผลิตเดียวกันแทนที่จะดึงจากสต็อก
คาลิปเปอร์ พิทช์เกจ และโต๊ะมาตรฐานจะใช้งานได้เกือบทุกกรณี: วัดรู ตัดสินใจว่าจะเป็นเกลียวหรือธรรมดา ยืนยันพิทช์ แล้วเปรียบเทียบกับโต๊ะก่อนแตะต๊าปหรือถังสกรู การวัดค่าสิบนาทีมีราคาถูกกว่าชุดที่ส่งคืนทุกครั้ง